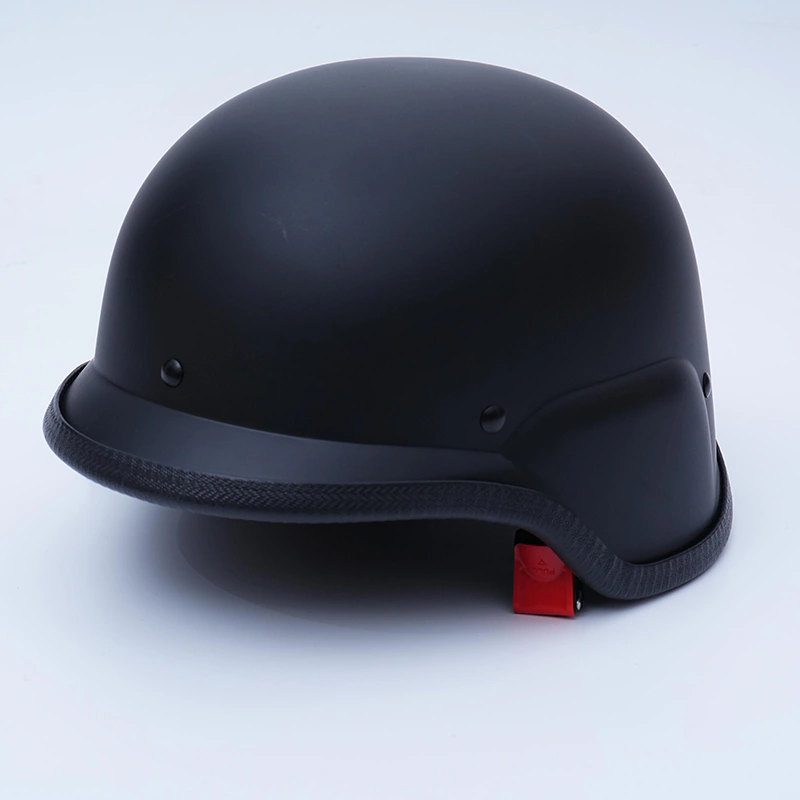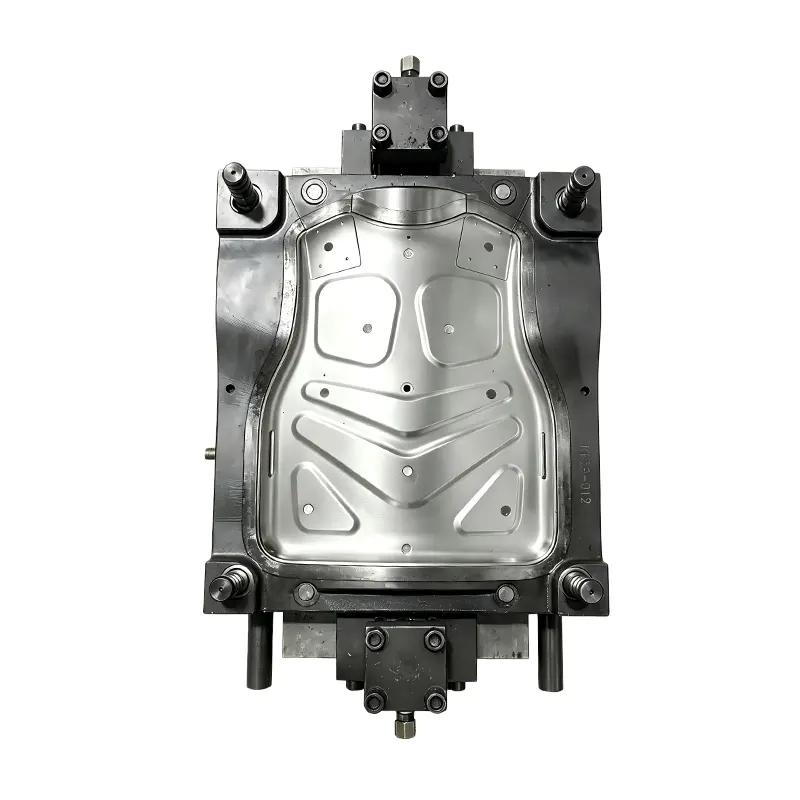


GalaxytarjoaaPC ABS Anti Riot -kypärän ruiskumuottivalmistajille, jotka etsivät toistettavia kuoren mittoja, hallittua pinnanlaatua ja luotettavia työkaluja ruiskuvalutuotantoon. Tämä PC- ja PC+ABS-materiaaleille suunniteltu kypärämuotti yhdistää yhden syvennyksen integroidun rakenteen, esikarkaistun muottiteräksen, tarkkuustyöstön ja hienon ontelokiillotuksen tukemaan vakaata tuotantoa ja pitkän aikavälin työkalujen suorituskykyä.
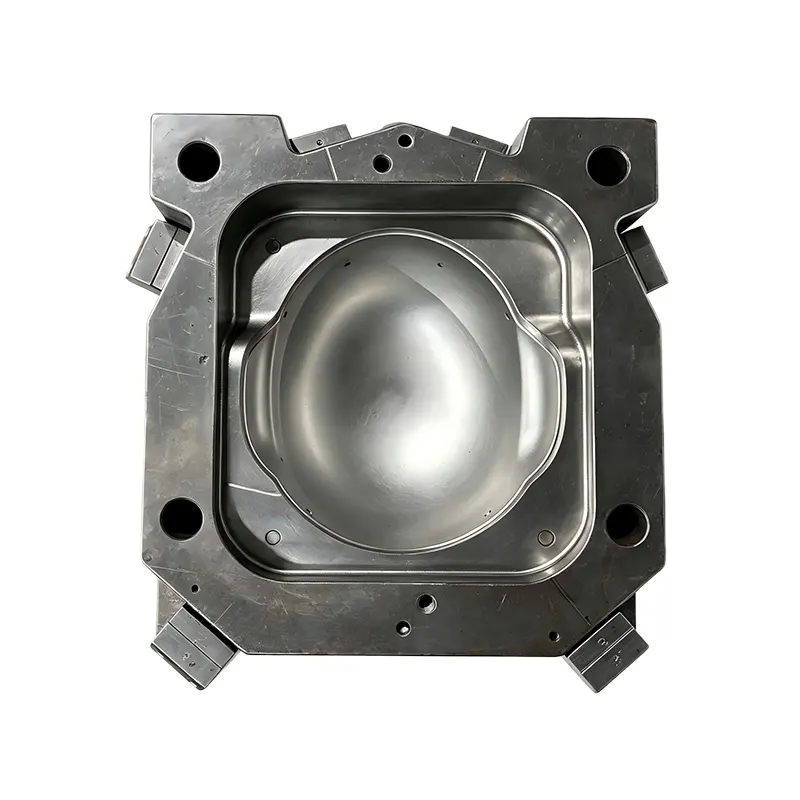
Suojakypärän kuoren on säilytettävä yhtenäinen muoto ja viimeistely toistuvien ruiskupuristusjaksojen ajan. Muotilla on siksi ratkaiseva rooli mittojen tarkkuuden, pinnan ulkonäön, muotista irrotuskyvyn ja tuotannon vakauden määrittämisessä. ThePC ABS Anti Riot -kypärän ruiskumuottion suunniteltu yhden ontelon integroidun koveran inserttirakenteen ympärille. Sen onkalossa on käytetty P20 ja 718H esikarkaistua muottiterästä, kun taas muotin pohja on valmistettu 45# hiiliteräksestä. Ra 0,8 kiillotettu onkalopinta tukee tasaisempaa muotoiltua viimeistelyä, kun taas teoreettinen työkalun käyttöikä 300 000–500 000 laukausta tarjoaa referenssin suuren volyymin tuotannon suunnitteluun.
Sisällysluettelo
- Mikä rooli ruiskumuotilla on kypärän tuotannossa?
- Kuinka kypärän ruiskumuotti on suunniteltu?
- Miksi P20- ja 718H-muottiterästä käytetään?
- Miksi PC ja PC+ABS ovat sopivia materiaalivaihtoehtoja?
- Miten ontelokiillotus vaikuttaa muovattuihin tuotteisiin?
- Kuinka muotti voi tukea toistuvaa tuotantoa?
- Mitä laatutekijöitä valmistajien tulee arvioida?
- Mitä ostajien tulee varmistaa ennen tilaamista?
- Usein kysytyt kysymykset
- Viimeiset huomiot
Mikä rooli ruiskumuotilla on kypärän tuotannossa?
Ruiskuvalu on toistettava valmistusprosessi, mutta toistettavuus riippuu suuresti tuotteen geometrian määrittämiseen käytetystä työkalusta. Mellakantorjuntakypärän kuoren muotti määrittää ulkoisen ääriviivan, piirteiden välisen mittasuhteen, pintarakenteen ja olosuhteet, joissa muotoiltu osa voidaan vapauttaa ontelosta.
Kun työkalut valmistetaan tarkasti, jokainen muovausjakso alkaa samasta ontelogeometriasta. Tämä luo kontrolloidumman perustan kypärän kuoren yhtenäisten mittojen säilyttämiselle erätuotannon aikana.
Erillinen kypärän ruiskumuotti voi myös vähentää toistuvien manuaalisten säätöjen tarvetta. Kun työkalut on validoitu valitulla hartsi- ja ruiskukoneella, valmistajat voivat luoda vakaamman tuotantoprosessin dokumentoitujen muovausparametrien ympärille.
Ostajille tämä tarkoittaa, että muottien hankinnan ei tulisi keskittyä vain ostohintaan. Teräksen valinta, ontelon rakenne, pinnan viimeistely, odotettu käyttöikä, testausmenettelyt ja yhteensopivuus suunnitellun ruiskutuskoneen kanssa ovat yhtä tärkeitä.
Kuinka kypärän ruiskumuotti on suunniteltu?
Muotti hyväksyy ayksionteloinen integroitu kovera inserttirakenne. Tämä konfiguraatio tarjoaa erityisen muovausontelon kypärän kuorelle ja mahdollistaa kaviteetin geometrian tarkan koneistuksen tuotesuunnittelun mukaisesti.
Yksiontelojärjestely voi olla erityisen käytännöllinen, kun tuote on suhteellisen suuri tai kun valmistaja asettaa ontelon tarkkuuden ja kontrolloidut tuotantoolosuhteet etusijalle maksimiosien per-jakson tehon sijaan.
Työkalujen pääkokoonpano voidaan tiivistää seuraavasti:
| Tuote | Erittely | Valmistuksen merkitys |
|---|---|---|
| Sovellus | Mellakkakypärän ulkokuori | Erilliset suojakypärän työkalut |
| Onkalon rakenne | Yksionteloinen integroitu kovera sisäosa | Hallittu kuoren geometria |
| Ontelon materiaali | P20 ja 718H esikarkaistu muottiteräs | Kestävyys ja mittavakaus |
| Muottipohja | 45# hiiliteräs | Rakennetuki |
| Onkaloviimeistely | Ra 0.8 hieno kiillotus | Tasaisempi muotoiltu pinta |
| Yhteensopiva hartsi | PC ja PC+ABS | Tukee kahta yleistä teknis-muovivaihtoehtoa |
| Teoreettinen elämä | 300 000 - 500 000 laukausta | Hyödyllinen referenssi tuotannon suunnittelussa |
Miksi P20- ja 718H-muottiterästä käytetään?
Muottiteräksen valinta vaikuttaa siihen, miten työkalu toimii toistuvissa ruiskupuristusolosuhteissa. Ontelo altistuu mekaaniselle paineelle, lämpömuutoksille, plastiselle virtaukselle ja toistuville avautumis- ja sulkemisjaksoille. Siksi se tarvitsee sopivan yhdistelmän työstettävyyttä, kovuutta, kulutuskestävyyttä ja mittojen vakautta.
Tämän työkalun ontelo käyttääP20 ja 718H esikarkaistu muottiteräs. Esikarkaistu teräs voi tarjota käytännöllisen tasapainon koneistusvaatimusten ja palvelun suorituskyvyn välillä ruiskuvalumuottien rakentamisessa.
Tuotannon ostajille on tärkeää, että materiaalispesifikaatioita tarkastellaan yhdessä todellisten jalostusvaatimusten kanssa. Muovattava hartsi, odotettu tuotantomäärä, sykliolosuhteet, huoltoaikataulu ja vaaditut mittatoleranssit vaikuttavat kaikki sopivaan työkalukokoonpanoon.
45# hiiliteräsmuottipohja tarjoaa tukikehyksen ontelokomponenteille. Jäykkä ja oikein koottu muottialusta auttaa säilyttämään työkalukomponenttien kohdistuksen toistuvan käytön aikana.
Miksi PC ja PC+ABS ovat sopivia materiaalivaihtoehtoja?
Hartsin valinta on tärkeä osa ruiskuvaluprosessia, koska eri muoveilla on erilaiset virtaus-, jäähdytys-, kutistumis- ja käsittelyominaisuudet. Muotin on siksi oltava yhteensopiva aiotun materiaalin ja käsittelyolosuhteiden kanssa.
Tämä työkalu on suunniteltuPC ja PC+ABS. Polykarbonaatti tunnetaan laajalti teknisenä kestomuovina, jolla on hyödyllisiä iskun- ja mittaominaisuuksia. PC+ABS yhdistää polykarbonaatin ja ABS:n ominaisuuksia ja voi tarjota erilaisen tasapainon prosessoitavuudelle ja mekaaniselle suorituskyvylle riippuen tietystä formulaatiosta.
Valmistajien tulee silti valita tarkka hartsilaatu tuotespesifikaatioiden ja sovellettavien testausvaatimusten mukaan. Ruiskutuslämpötila, muotin lämpötila, pitopaine, jäähdytysaika ja muut parametrit tulisi määrittää tuotantokokeiden avulla sen sijaan, että ne olisivat peräisin pelkästään materiaaliperheestä.
- Varmista tarkka hartsin laatu ennen muotin validointia.
- Tarkista hartsin valmistajan suosittelema käsittelyikkuna.
- Tarkista kutistumisominaisuudet, kun lopulliset mitat ovat kriittisiä.
- Tarkista täyttö- ja jäähdytyskäyttäytyminen koevalulla.
- Pidä tuotantoparametrit dokumentoituina, jotta valmistus voidaan toistaa.
Miten ontelokiillotus vaikuttaa muovattuihin tuotteisiin?
Ontelon pinta siirtyy suoraan muovatun muoviosan pintaan. Näin ollen työstöjäljet, kiillotuslaatu ja paikalliset pinnan epätasaisuudet voivat vaikuttaa valmiin kypärän kuoren ulkonäköön.
Tämä muotti käyttää aRa 0,8 hienokiillotettu onkalopinta. Hallittu pintakäsittely voi auttaa vähentämään näkyviä työstöjälkiä ja tukea puhtaampaa ulkonäköä muovauksen jälkeen.
Pintakäsittelyllä on merkitystä myös muotin purkamisessa. Geometriasta ja hartsista riippuen tasaisempi ontelo voi auttaa vähentämään ei-toivottua vastusta osan irrotuksen aikana. Kuitenkin myös syväyskulmat, ejektorin rakenne, jäähdytysolosuhteet ja muovausparametrit on otettava huomioon muotista irrotuskykyä arvioitaessa.
Valmistajille, jotka tuottavat kypärän kuoria kaupallisia määriä, tasainen kosmeettinen laatu voi vähentää tarpeettoman jälkikäsittelyn tarvetta ja auttaa säilyttämään yhtenäisen ulkonäön kaikissa tuotantoerissä.
Kuinka muotti voi tukea toistuvaa tuotantoa?
Teoreettinen muotin käyttöikä on tärkeä spesifikaatio tuotantokapasiteettia suunniteltaessa. Tämän työkalun ilmoitettu käyttöikä on noin300 000 - 500 000 laukausta.
Tätä lukua tulisi pitää viitteenä eikä taatuna tuotantomääränä kaikissa käyttöolosuhteissa. Todelliseen käyttöikään voivat vaikuttaa hartsikoostumus, hankaavat lisäaineet, ruiskutuspaine, syklien tiheys, käyttölämpötila, huollon laatu, puhdistusmenetelmät ja koneen yleinen toiminta.
Työkalujen suorituskyvyn ylläpitämiseksi valmistajien tulee luoda käytännön huoltorutiini, joka sisältää:
- Ontelon ja irrotuspintojen puhdistus aikataulun mukaisten tuotantoajojen jälkeen.
- Liikkuvien ja yhteenliittyvien osien tarkastus epänormaalin kulumisen varalta.
- Jäähdytyskanavien tarkistaminen saastumisen tai rajoitetun virtauksen varalta.
- Säilytä asianmukainen voitelu tarvittaessa.
- Tuotantosyklien ja huoltotoimenpiteiden kirjaaminen.
- Valetun tuotteen tarkastaminen mitta- tai pintamuutosten varhaisten merkkien varalta.
Tällaiset ennaltaehkäisevät käytännöt voivat helpottaa työkalujen kunnon seurantaa ja auttaa valmistajia tunnistamaan mahdolliset ongelmat ennen kuin ne vaikuttavat suureen tuotantoerään.
Mitä laatutekijöitä valmistajien tulee arvioida?
Ammattimaisen ruiskumuottien toimittajan tulisi pystyä keskustelemaan sekä työkalujen spesifikaatiosta että validointiprosessista. Ostajat voivat arvioida kypärän muotin useilla mitattavissa olevilla kriteereillä sen sijaan, että luottaisivat yleisiin kuvauksiin.
Ontelon tarkkuus
Ontelon tulee toistaa hyväksytty tuotesuunnittelu johdonmukaisesti. Kriittiset mitat tulee tunnistaa suunnitteluvaiheessa ja tarkastaa tarkastuksen aikana.
Materiaali- ja terästiedot
Toimittajan tulee ilmoittaa selkeästi onteloteräs ja muotin pohjamateriaali, jotta ostajat ymmärtävät odotetun työkalukokoonpanon.
Pintalaatu
Kiillotusvaatimuksista tulee sopia etukäteen, varsinkin kun kypärän kuoressa on näkyviä ulkopintoja, jotka vaativat yhtenäistä kosmeettista ulkonäköä.
Kokeilumuovaus
Koeruiskutus antaa mahdollisuuden arvioida täyttöä, muotista irrotusta, pinnan ulkonäköä, mittojen sakeutta sekä muotin ja valitun ruiskutuskoneen välistä vuorovaikutusta.
Tuotannon käyttöikä
Odotettua laukausmäärää tulee tarkastella suhteessa ostajan ennustettuun tuotantomäärään. Tämä auttaa määrittämään, vastaako työkalukokoonpano suunniteltua valmistussykliä.
Mitä ostajien tulee varmistaa ennen tilaamista?
Ennen ostamista aPC ABS Anti Riot -kypärän ruiskumuotti, hankintatiimien tulee toimittaa muotintoimittajalle täydelliset tuote- ja tuotantotiedot. Selkeä tekninen viestintä voi estää vältettävissä olevat työkalumuutokset myöhemmin projektin aikana.
| Ostajan vaatimus | Vahvistettavat tiedot |
|---|---|
| Tuotesuunnittelu | 3D-malli, 2D-piirustukset, mitat, toleranssit ja kriittiset ominaisuudet |
| Muovi Materiaali | PC, PC+ABS tai tarkka hartsilaatu |
| Tuotantomäärä | Odotettu kuukausi- tai vuosituotanto |
| Ruiskutuskone | Koneen koko, ruiskutuskapasiteetti, muotin mitat ja kiinnitysvaatimukset |
| Ulkonäkö | Vaadittu onkalon viimeistely ja näkyvä pinnan laatu |
| Tarkastus | Mittatarkastus- ja koevaluvaatimukset |
| Työkalujen elämä | Odotetut tuotantosyklit ja huoltoolosuhteet |
Ulkomaiselle ostajalle, joka työskentelee kiinalaisen toimittajan tai valmistajan kanssa, nämä tiedot ovat erityisen arvokkaita, koska ne muodostavat yhteisen teknisen referenssin ennen valmistuksen aloittamista. Tuotepiirustukset, hyväksytyt näytteet, hartsimääritykset ja tarkastusstandardit tulee dokumentoida osana työkaluprojektia.
Usein kysytyt kysymykset
Mikä on PC ABS Anti Riot -kypärän ruiskumuotti?
Se on erityinen ruiskuvalutyökalu, jota käytetään mellakkakypärän ulkokuorten valmistukseen teknisistä muoveista, kuten PC ja PC+ABS. Muotti määrittää valetun vaipan geometrian ja pinnan ruiskutuotannon aikana.
Kuinka monta onkaloa tässä kypäramuotissa on?
Kuvatussa työkalussa käytetään yhden ontelon integroitua koveraa sisäkerakennetta, joka tarjoaa yhden muovausontelon jokaista ruiskutusjaksoa kohti.
Mitä terästä ontelossa käytetään?
Ontelossa käytetään P20 ja 718H esikarkaistua muottiterästä, kun taas muottipohja käyttää 45# hiiliterästä.
Mikä on ontelon pinnan viimeistely?
Ontelo on hienokiillotettu noin Ra 0,8:aan, mikä tukee sileää ja yhtenäistä valettua kuoripintaa.
Mikä on odotettu käyttöikä?
Ilmoitettu teoreettinen käyttöikä on noin 300 000–500 000 laukausta. Todellinen käyttöikä riippuu materiaalin valinnasta, muottiolosuhteista, huollosta, tuotantotiheydestä ja muista toimintatekijöistä.
Voidaanko PC+ABS käyttää tämän muotin kanssa?
Kyllä. Muotti on suunniteltu sekä PC- että PC+ABS-materiaaleille. Tarkat hartsilaadut ja muovausparametrit tulee varmistaa suunnittelun ja koetuotannon aikana.
Viimeiset huomiot
Ruiskupuristetun kypärän kuoren suorituskyky alkaa sen työkalujen tarkkuudesta ja soveltuvuudesta. ThePC ABS Anti Riot -kypärän ruiskumuottiyhdistää yhden kaviteetin integroidun koveran sisäkerakenteen, P20- ja 718H-esikarkaistun onteloteräksen, 45# hiiliteräsmuottipohjan, Ra 0,8 -ontelokiillotuksen ja yhteensopivuuden PC- ja PC+ABS-materiaalien kanssa. Sen teoreettinen käyttöikä on 300 000–500 000 laukausta, joten se on käytännöllinen työkaluspesifikaatio, joka on otettava huomioon toistuvaa tuotantoa suunniteltaessa. Valmistajille, jotka vertailevat muottien toimittajia, hyödyllisimmän arvioinnin tulisi sisältää ontelorakenne, teräksen valinta, pintavaatimukset, koevalu, tarkastusstandardit, koneen yhteensopivuus ja pitkäaikainen huolto. Jos suunnittelet uutta kypärän työkaluprojektia tai tarvitset tuotantosuuntautunutta muottiratkaisua, lue lisää PC ABS Anti Riot -kypärän ruiskumuotista jaota meihin yhteyttäkeskustellaksesi tuotepiirustuksistasi, materiaalivaatimuksistasi, tuotantomäärästäsi ja räätälöityistä työkalutarpeistasi.